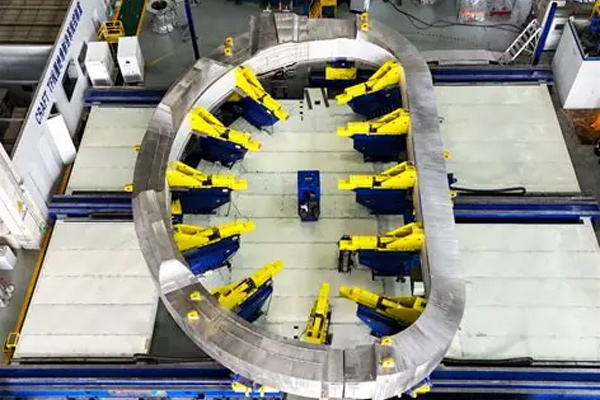
Árido abrasivo de alúmina fundida blanca de malla n.° 24 para chorro de arena de imanes TF.
Los sustratos primarios de los imanes superconductores TF consisten en acero inoxidable austenítico 316LN/304L, conductores de aleación de cobre y matrices aislantes. Los objetivos del arenado son eliminar la cascarilla superficial y el aceite/grasa, lograr un rugosidad superficial controlada y mejorar la fuerza de unión de las capas aislantes de epoxi o poliimida. Las restricciones críticas incluyen la prohibición estricta de impurezas ferromagnéticas, requisitos de contaminación residual mínima, perfiles superficiales controlados y evitar la introducción de iones metálicos migratorios. La alúmina fundida blanca contiene ≥99,2 % de Al₂O₃ y está prácticamente libre de hierro libre y magnetismo. En cambio, la alúmina fundida marrón contiene impurezas de hierro (Fe) y titanio (Ti); bajo las temperaturas criogénicas y los fuertes campos magnéticos característicos de las bobinas superconductoras, estas impurezas pueden inducir corrientes parásitas, ruido magnético y calentamiento localizado, reduciendo así la corriente crítica. Por consiguiente, la alúmina fundida blanca de alta pureza de malla n.° 24 es la opción obligatoria para el arenado de imanes TF, mientras que la alúmina fundida marrón, la granalla de acero y la granalla de hierro no son adecuadas. Las razones específicas se detallan a continuación:
-
Mecanismo del material: La alúmina fundida blanca está libre de impurezas ferromagnéticas, cumpliendo con los estrictos requisitos de limpieza para imanes superconductores que operan en entornos criogénicos de alto campo magnético y que requieren adhesión de aislamiento. La alúmina fundida marrón y la granalla de acero contienen impurezas de hierro, lo que supone un riesgo de extinción del imán.
-
Mecanismo de tamaño de partícula: El grano F24 logra el equilibrio óptimo entre la profundidad del patrón de anclaje, la eficiencia de eliminación de la cascarilla y el daño al sustrato; los granos más finos (F46/F60) solo son adecuados para un ligero desbaste después del mecanizado de precisión y no pueden eliminar eficazmente la cascarilla laminada gruesa.
-
Casos prácticos de ingeniería: Para prototipos de bobinas TF en proyectos como ITER, JT-60SA y CFETR, la alúmina blanca fundida de malla F24 resulta adecuada para el pretratamiento de conductores laminados en caliente. Por otro lado, la alúmina blanca fundida de malla 46 se utiliza para conductores mecanizados con precisión. Ambos procesos se emplean en paralelo en proyectos de ingeniería de fusión, tanto nacionales como internacionales.
-
Parámetros de riesgo: Debido al gran tamaño de las partículas de F24, la presión del chorro de arena y la limpieza posterior deben controlarse estrictamente para evitar la incrustación de partículas y los microdaños al sustrato.
En cuanto a los aspectos más profundos del tamaño del grano y la selección del abrasivo:
En primer lugar, ¿por qué elegir alúmina fundida blanca de malla 24?
La alúmina fundida blanca de malla 24 presenta un tamaño de partícula nominal de aproximadamente 600–850 μm. Sus partículas grandes y de bordes afilados proporcionan una alta energía de impacto por golpe, lo que la hace adecuada para el desbaste de capas gruesas de óxido, cascarilla de laminación densa y materiales base de conductores de gran superficie; puede lograr un perfil de anclaje profundo (Rz 60–100 μm) en una sola pasada. Los sistemas de unión de aislamiento requieren una profundidad de perfil de anclaje significativa, y los perfiles profundos mejoran notablemente la resistencia de enclavamiento mecánico en la interfaz de la resina epoxi.
-
Los tamaños de grano más finos (F46/F60) producen perfiles poco profundos (Rz 20–45 μm), lo que resulta en una resistencia de unión insuficiente; en condiciones de alta corriente y ciclos térmicos a baja temperatura, la capa de aislamiento es propensa a la delaminación o el desprendimiento. El proceso base para conductores TF en el Instituto Nacional de Física del Plasma utiliza F46, una opción de rugosidad media destinada a conductores con capas de óxido más ligeras, que representa una ruta de proceso distinta al método F24.
-
Los granos abrasivos de mayor tamaño que F24 (por ejemplo, F12/F16) generan una energía de impacto excesiva, lo que provoca deformación plástica, microfisuras superficiales y concentraciones de tensión en el material base. Durante el ciclo a baja temperatura (4,2 K), la propagación de microfisuras puede provocar la fatiga del conductor. Además, los granos gruesos son muy propensos a la incrustación de partículas, lo que dificulta su limpieza; estas partículas incrustadas pueden actuar como fuentes de defectos al exponerse a campos magnéticos.
-
La alúmina fundida blanca F24 representa el punto de equilibrio óptimo para el desbaste: proporciona una profundidad de perfil de anclaje suficiente, una deformación plástica controlable y una buena facilidad de limpieza. Por consiguiente, la alúmina fundida blanca F24 es idónea para el pretratamiento de conductores con capas de óxido gruesas, según las especificaciones de fabricación de las bobinas TF en los dispositivos de fusión internacionales.
En segundo lugar, ¿por qué no se seleccionan otros abrasivos para el chorreado?
-
Alúmina fundida marrón (BFA): De bajo costo, pero contiene Fe y Ti; las impurezas ferromagnéticas residuales provocan un calentamiento localizado en campos magnéticos fuertes, lo que podría desencadenar una extinción, por lo que no es adecuada para imanes superconductores TF.
-
Carburo de silicio (SiC): Mayor dureza y gran capacidad de corte, pero las partículas son extremadamente frágiles; al fracturarse, el polvo ultrafino se incrusta fácilmente en el sustrato y es muy difícil de limpiar; presenta riesgo de conductividad eléctrica, por lo que no se puede utilizar en sistemas de aislamiento.
-
Granalla de acero / perdigones de hierro: ferromagnéticos; descartados inmediatamente.
-
Microesferas de vidrio: De forma esférica; aptas únicamente para el acabado de superficies, pero incapaces de crear un perfil de anclaje suficiente; dan como resultado una baja resistencia de la unión del aislamiento; utilizadas únicamente para pulir, no para el texturizado de la superficie antes de la unión.